ru
 English
 Deutsch
Руководство по якорю двигателя постоянного тока: варианты слоев, обмоток и сборки сердечника
В преобразовательной линии используются три мотор-редуктора постоянного тока с постоянными магнитами напряжением 24 В и частотой 1800 об/мин. Примерно через 4500 часов работы один агрегат начинает заметно искрить в щеточных коробках и теряет около 6% своей скорости при той же нагрузке. Обмотки проверяются на чистоту. Неисправность кроется в якоре: коллектор с канавками, пакет роторов смещается с эксцентрика на несколько сотых миллиметра после ремонта и задевает притирку едва на 60% своей поверхности.
Вывод первый: якорь — это вращающаяся обмотка, которая пропускает ток, уменьшает поток возбуждения и создает крутящий момент. Коллектор и щетки обеспечивают протекание тока в правильном направлении при вращении ротора. В машине постоянного тока эти части оцениваются вместе, а не по отдельности. Пакет ламинатов, удерживаемый с жесткими ограничениями по заусенцам и концентричности, мало что стоит, если коммутатор не круглый, а идеальный коммутатор не может спасти стопку, полную межламинарных замыканий.
Далее следует практический взгляд на якорь двигателя постоянного тока: магнитную цепь, обмотку, предел коммутации и то, как на самом деле покупается сердечник: от образцов пластин до серийной поставки.
Контент
- 1 Как якорь создает крутящий момент и где коммутация мешает
- 2 Напряжение якоря или управление полем: решите перед покупкой
- 3 Три способа создания роторной установки и стоимость каждого из них
- 4 Потери, которых вы не найдете в таблице данных
- 5 Где матовые якоря постоянного тока все еще побеждают
- 6 Покупка ядра: допуски, тесты и риски, которые вы несете
- 7 От образца к серии: верная последовательность
- 8 Примечания по техническому обслуживанию и соблюдению требований
Как якорь создает крутящий момент и где коммутация мешает
Два соотношения объясняют большинство стендовых измерений коллекторного двигателя постоянного тока, и оба указывают непосредственно на якорь.
- Крутящий момент: T ≈ k · Φ · Ia, поток поля, умноженный на ток якоря.
- Обратная ЭДС: E ≈ k · Φ · ω, которая возрастает с увеличением скорости и устанавливает рабочий ток при заданном напряжении питания.
- Текущий путь: питание, щетка, сегмент коммутатора, катушка якоря, обратная щетка.
- Коммутация: коммутатор меняет направление тока катушки, когда каждая катушка пересекает магнитную нейтраль, поэтому ток катушки меняется, даже если питание постоянное.
- Реакция якоря: собственная магнитодвижущая сила якоря наклоняет, ослабляет основное поле и смещает нейтральную ось. При большом токе это проявляется в виде искрения на задней кромке щетки и небольшой потери крутящего момента на ампер.
Магнитная цепь
Пластины ротора и статора изготовлены из неориентированной электротехнической стали, обычно толщиной 0,35 мм или 0,50 мм. Более тонкий калибр снижает потери на вихревые токи, но снижает коэффициент суммирования и повышает стоимость за килограмм, поэтому такое улучшение редко бывает бесплатным.
Обмотка
Медное наполнение, калибр провода и длина конечного витка определяют потери I²R. Класс изоляции F или H определяет, какой тепловой запас вам разрешено использовать, прежде чем обмотка станет ограничивающей частью.
коммутация
Качество щетки, давление пружины, эксцентриситет коллектора и глубина подреза определяют искрение. Биение, превышающее примерно 0,02 мм, обычно проявляется в виде шума щетки задолго до того, как оно проявляется как неисправность, поэтому указанную выше неисправность можно было обнаружить через 4500 часов, а не через 500.
Напряжение якоря или управление полем: решите перед покупкой
Диапазон скоростей является решением управления, но он ограничивает конструкцию якоря. Управление напряжением якоря, используемое при скорости ниже базовой, обеспечивает примерно постоянный крутящий момент и широкий диапазон регулирования — обычный выбор для конвейеров, подающих роликов и позиционирующих осей. Ослабление поля, используемое на скорости выше базовой, обеспечивает примерно постоянную мощность, но запас коммутации падает по мере падения магнитного потока, и питание поля должно оставаться стабильным под нагрузкой.
ШИМ-приводы с частотой 20 кГц и выше сохраняют пульсации тока, а связанный с этим дополнительный нагрев якоря невелик; ниже этого уровня проверьте потери в щетках и сердечнике на фактической несущей частоте, а не предполагайте, что номер таблицы данных верен. Двигатели с последовательной обмоткой не могут быть ослаблены полем таким же образом, поскольку поле и якорь имеют одинаковый ток. Используйте последовательные приводы или управление сопротивлением и примите во внимание, что регулирование скорости будет более мягким.
Три способа создания роторной установки и стоимость каждого из них
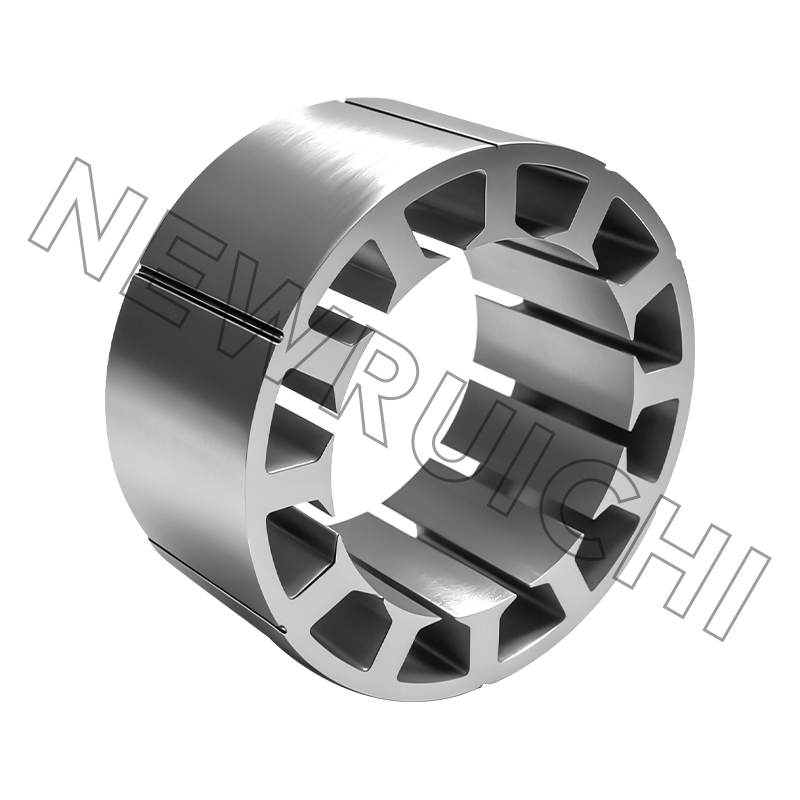
Компромисс не является абстрактным. Сблокированная стопка экономит деньги на оснастку, но насечки создают локальное насыщение и контакт металла с металлом. Пакет с клеевым соединением сохраняет изоляционное покрытие неповрежденным и обычно обеспечивает минимальные потери в жиле за счет крепежа и времени отверждения. Сварные стопки располагаются между ними и выбираются, когда механическая целостность длинной стопки имеет значение больше, чем пара ватт. Если решающим фактором является геометрия блокировки, поведение переплетенные ламинированные сердечники в прецизионных сборках стоит просмотреть, прежде чем чертеж будет заморожен.
Если проект все еще открыт, покупка пластин ротора и статора на чертеже — это самый быстрый способ сравнить сборку сборки перед тем, как приступить к изготовлению штампа.
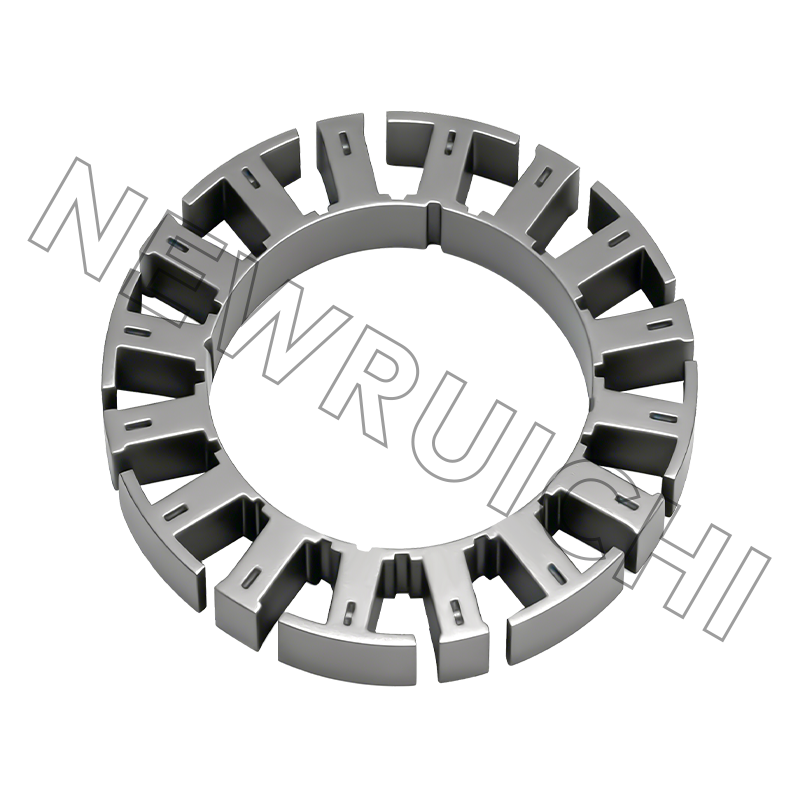
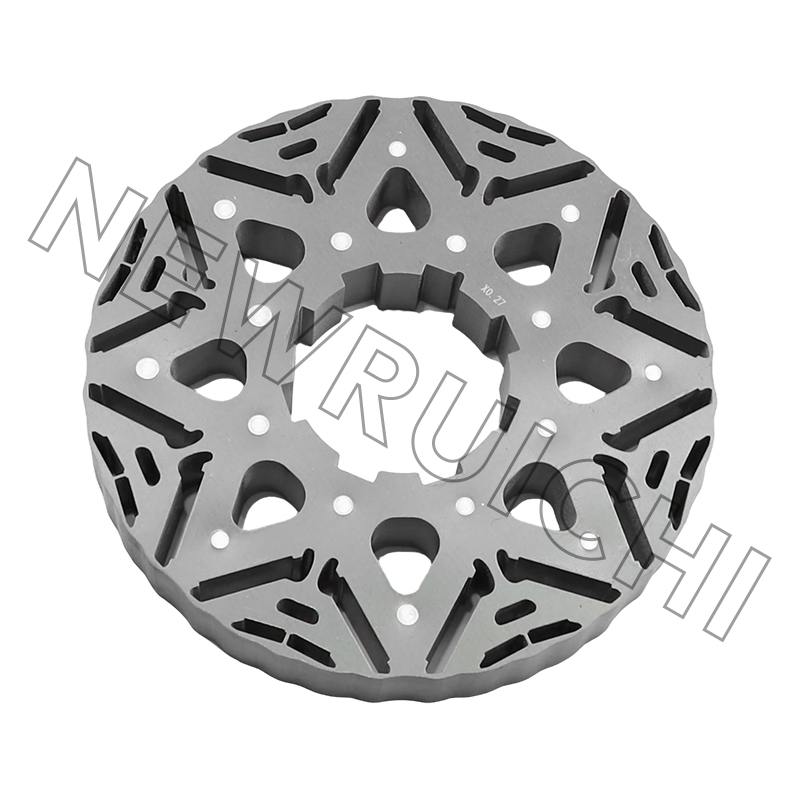
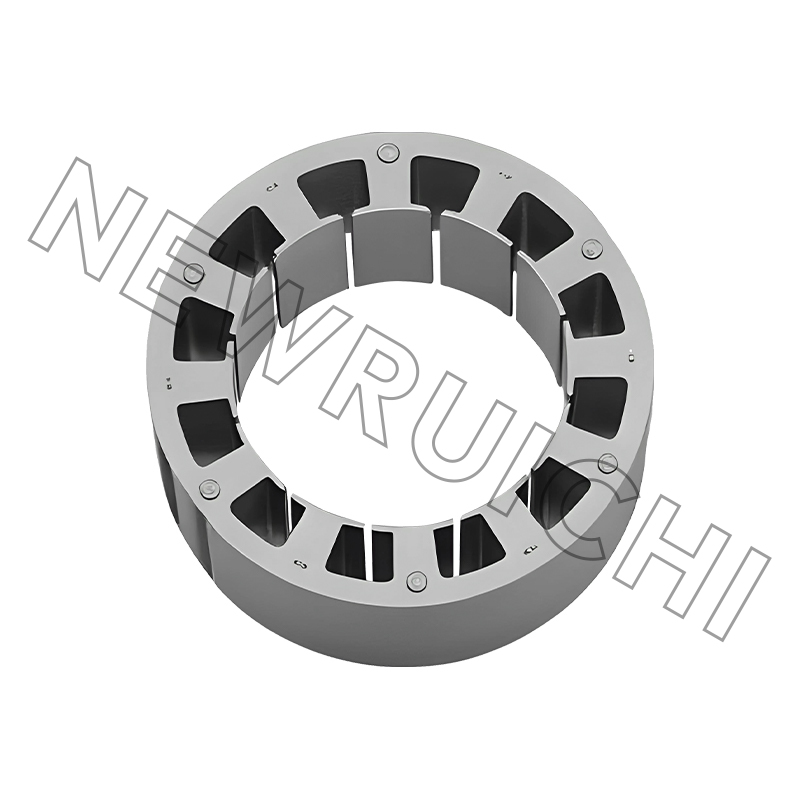 Пластины статора и ротора двигателя постоянного тока Изготовленные по индивидуальному заказу пластины статора и ротора позволяют сравнивать блоки на этапе проектирования перед применением инструментов, помогая оценить магнитные потери и соответствие сборки. Посмотреть продукт →
Потери, которых вы не найдете в таблице данных
В таблице данных указан один показатель эффективности в одной рабочей точке. Раскол между механизмами потерь определяет, будет ли якорь нагреваться при половинной нагрузке или перегреваться при 80% номинальной мощности.
Ориентировочное разделение небольшого коллекторного двигателя постоянного тока при номинальной нагрузке; Фактические доли меняются в зависимости от плотности потока, скорости и класса щетки.
Потери в меди пропорциональны квадрату тока, поэтому перегрузка в 10 % добавляет примерно на 21 % больше тепла в обмотке. Именно поэтому при токе, указанном на этикетке, редко случаются поломки щеток и обмотки. Потери в сердечнике фиксируются по плотности магнитного потока, толщине стали и количеству межламинарных замыканий, что означает, что пакет с поцарапанным покрытием нагревается даже без нагрузки — полезная диагностика, когда собранный двигатель работает на холостом ходу.
Где матовые якоря постоянного тока все еще побеждают
Матовый DC не везде является устаревшим. Он работает там, где двухпроводное соединение, высокий пусковой момент и недорогой привод перевешивают периодическое обслуживание щеток.
Ориентировочная доля спроса на типичный коллекторный якорь постоянного тока, а не исследование рынка.
Каждый сегмент по-разному нагружает якорь. Автомобильные вспомогательные устройства наказывают за термоциклирование и вибрацию, медицинские и мобильные устройства наказывают за акустический шум и стабильность пленки коллектора, а электроинструменты наказывают за пиковый ток. Пакет, который подходит одному, редко подходит всем трем без изменений в марке стали или методе изготовления.
Покупка ядра: допуски, тесты и риски, которые вы несете
| Характеристика | Типичное требование | Почему это важно |
|---|---|---|
| Высота заусенца ламинирования | 0,05 мм или менее; 0,03 мм в плотных стопках | Заусенцы сокращают соседние пластины и увеличивают потери в сердечнике. |
| Внешний диаметр ротора и отверстие вала | По чертежу, обычно ±0,05 мм. | Устанавливает воздушный зазор и посадку вала; эксцентриситет проявляется вибрацией |
| Длина стека | Обычно ±0,2 мм | Изменяет поток и константу крутящего момента от единицы к единице. |
| Фактор суммирования | От 0,95 до 0,98 в зависимости от сборки | Меньший коэффициент означает больше меди при том же крутящем моменте. |
| Межламинарная изоляция | Отсутствие видимых повреждений покрытия | Поцарапанное покрытие создает шортики и локальные горячие точки. |
| Угол наклона | На чертеже обычно один шаг прорези. | Неправильный перекос приводит к повышению крутящего момента и слышимому шуму. |
| Биение коммутатора после сборки | 0,02 мм или лучше | Непосредственно контролирует искрение и срок службы щеток. |
Место, где фактически накапливается риск покупки, находится перед розыгрышем. Пять неудач являются причиной большинства споров, которые мы видим:
- Марка стали заменена более дешевой неориентированной маркой с более высокими потерями.
- Сварочные брызги или повторные замки, которые выравнивают стопку и закорачивают пластины.
- Повреждение покрытия в результате объемной транспортировки до склеивания стопки.
- Материал поставляется неотожженным, что снижает потери в сердечнике без изменения ни одного размера.
- Лоты смешались внутри одной стопки, что отображается как разброс по единицам в текущем розыгрыше.
В случае оптовых программ покупка готовой стопки, а не отдельных листов перекладывает эти риски на поставщика и устраняет разницу в длине стопки с вашей сборочной линии.
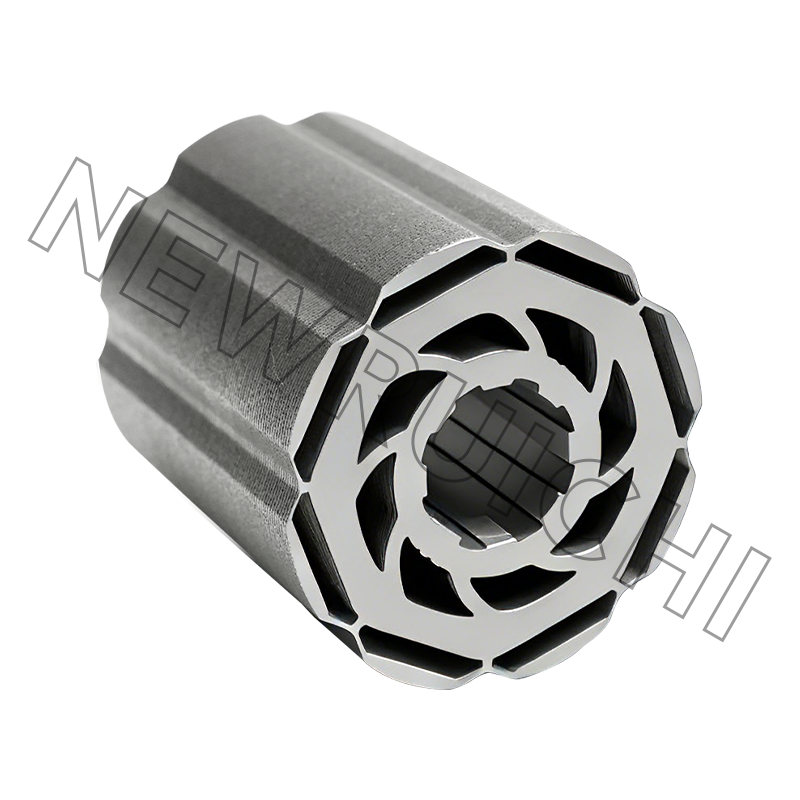
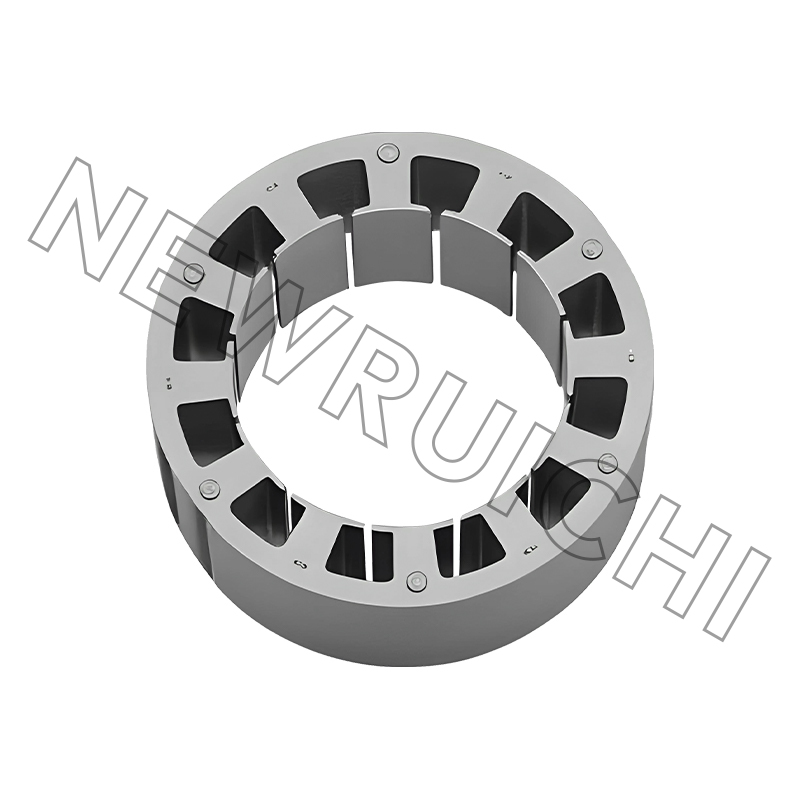 Статор двигателя постоянного тока и сердечник ротора в сборе Готовые сборки с ламинированными сердечниками подходят для программ крупногабаритных двигателей, перекладывая риск штабелирования на поставщика и уменьшая отклонения в длине штабелей на сборочной линии. Посмотреть продукт →
От образца к серии: верная последовательность
1. Обзор чертежей и стали.
Прежде чем резать какой-либо материал, убедитесь в толщине, сорте, весе покрытия и конструкции штабеля.
2. Образцы, вырезанные лазером.
Несколько сотен деталей, без инструментов, доставлены, пока проект еще находится в разработке.
3. Пробное сложение и соединение.
Измерьте достигнутый коэффициент штабелирования и длину штабеля по чертежу.
4. Проверка посадки, вращения и термического испытания.
Воздушный зазор, биение, повышение температуры при номинальной нагрузке и поведение щеток на коммутаторе.
5. Объёмная обработка.
Штамповочный штамп или лазерная партия, в зависимости от количества и риска изменения.
6. Первая статья и документация.
Отчет о размерах, сертификаты материалов и PPAP, если программа предназначена для автомобильной промышленности.
Образцы, вырезанные лазером, также позволяют проверить изменение марки стали перед отправкой в штамп. Марка толщиной 0,35 мм, позволяющая измерить меньшие потери в сердечнике, может оправдать или не оправдать дополнительные затраты на килограмм, и испытание трубы ответит на этот вопрос через неделю, а не через квартал.
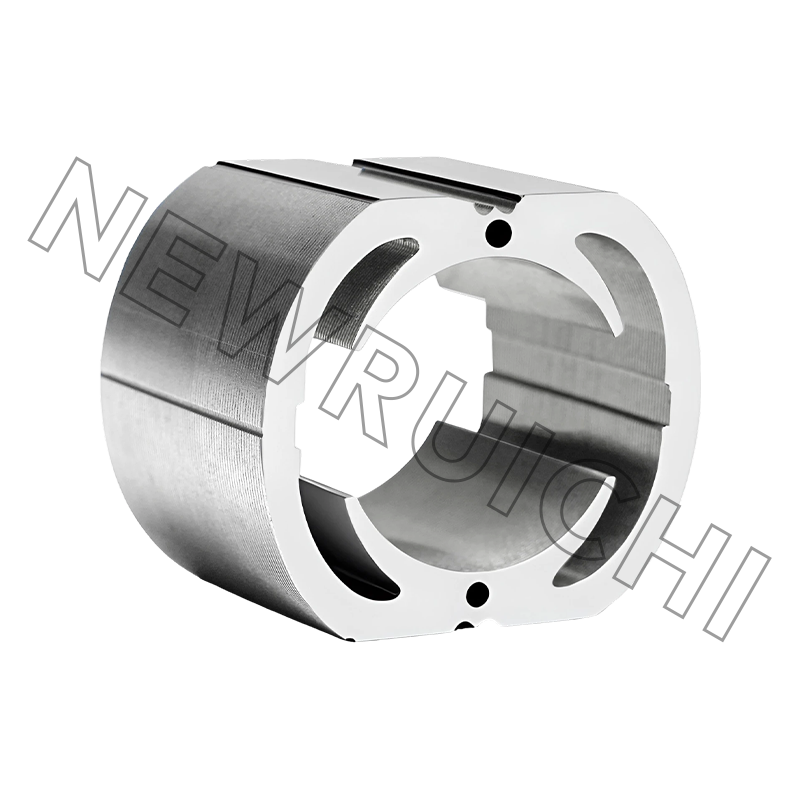
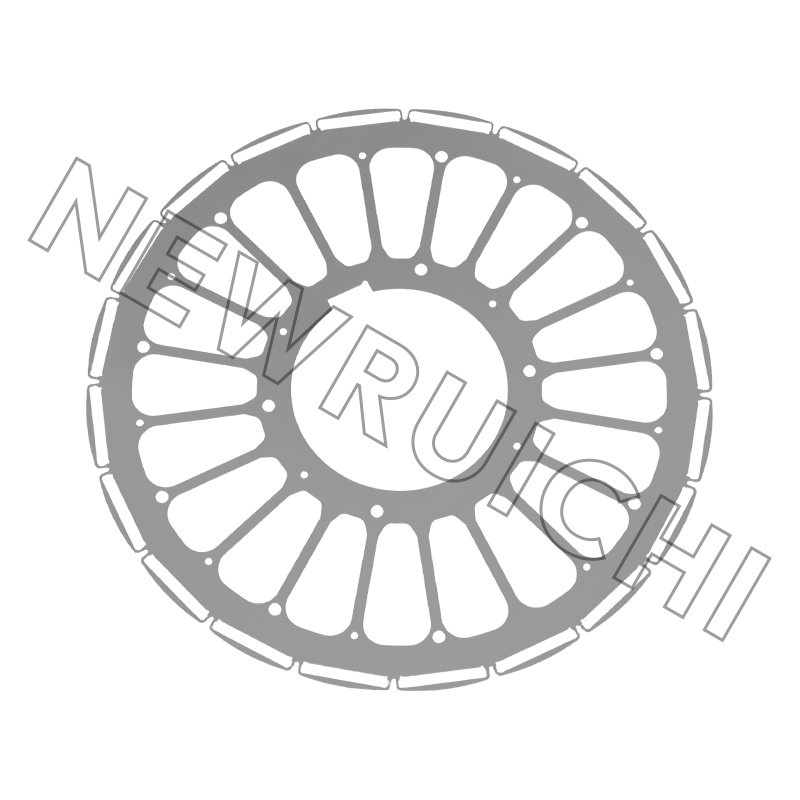 Образцы пластинок статора и ротора, вырезанные лазером Изготовленные по индивидуальному заказу образцы ламината, вырезанные лазером, позволяют проводить ранние проверки конструкции двигателя и испытания марок стали перед принятием штампов и серийным производством. Посмотреть продукт →
После этапа выборки следует этап ламинирования и изготовления сердцевины — продольная резка стали, штамповка или лазерная резка, отжиг, где указано, укладка с помощью замкового соединения, клея или сварки и окончательная проверка — где сроки поставки выигрываются или теряются. Стоит пройти этот поток с поставщиком один раз до первого заказа на поставку, а не после.
Примечания по техническому обслуживанию и соблюдению требований
- Проверяйте щетки по истечении половины ожидаемого срока износа, а не при выходе из строя.
- Однородная коллекторная пленка шоколадного цвета полезна для здоровья; Пятнистая пленка указывает на загрязнение или неправильный сорт кисти.
- Поддерживайте давление пружины в соответствии со спецификацией. Низкое давление приводит к запотеванию коллектора, высокое давление быстро изнашивает щетки.
- Очистите растворителем, совместимым с изоляцией обмотки; угольная пыль проводит.
- Храните сложенные жилы в сухом и завернутом виде, поскольку межслойная ржавчина ведет себя точно так же, как короткое замыкание.
Что касается соответствия требованиям, сердечники двигателей для автомобильных программ обычно соответствуют системе качества IATF 16949, общепромышленные сердечники — ISO 9001, а сварные рамы и основания — ISO 3834, а экологический менеджмент соответствует ISO 14001. Эти сертификаты имеют меньшее значение, чем бумажные, и большее — как причина, по которой отчеты о первых изделиях, сертификаты материалов и уведомления об изменениях поступают без преследования.
Все это не усложняет арматуру. Это делает его конкретным: марка стали, конструкция пакета, предел заусенцев, биение коллектора. Решите эти четыре вопроса, и проблема с искрением в течение 4500 часов перестанет быть загадкой.
Ваш адрес электронной почты не будет опубликован. Обязательные поля отмечены *
 Email: [email protected]
[email protected]
 Телефон/Телефон:
+86-18861576796 +86-18261588866
+86-15305731515 +86-18861576796
Авторское право © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. Все права защищены.
Производители сердечников статора и ротора